New Paint S.r.l. 030 6189204

Home › Verniciatura a liquido

Servizi

Verniciatura a liquido

Ogni tipo di supporto, da una a tre mani in un unico ciclo. La vernice può fornirla il cliente.

Realizziamo finiture lucide, opache, metallizzate, pastello e soft touch, e applichiamo da una a tre mani in un unico ciclo: un solo passaggio in forno invece di tre, con i tempi di produzione che si dimezzano rispetto a un ciclo per mano.
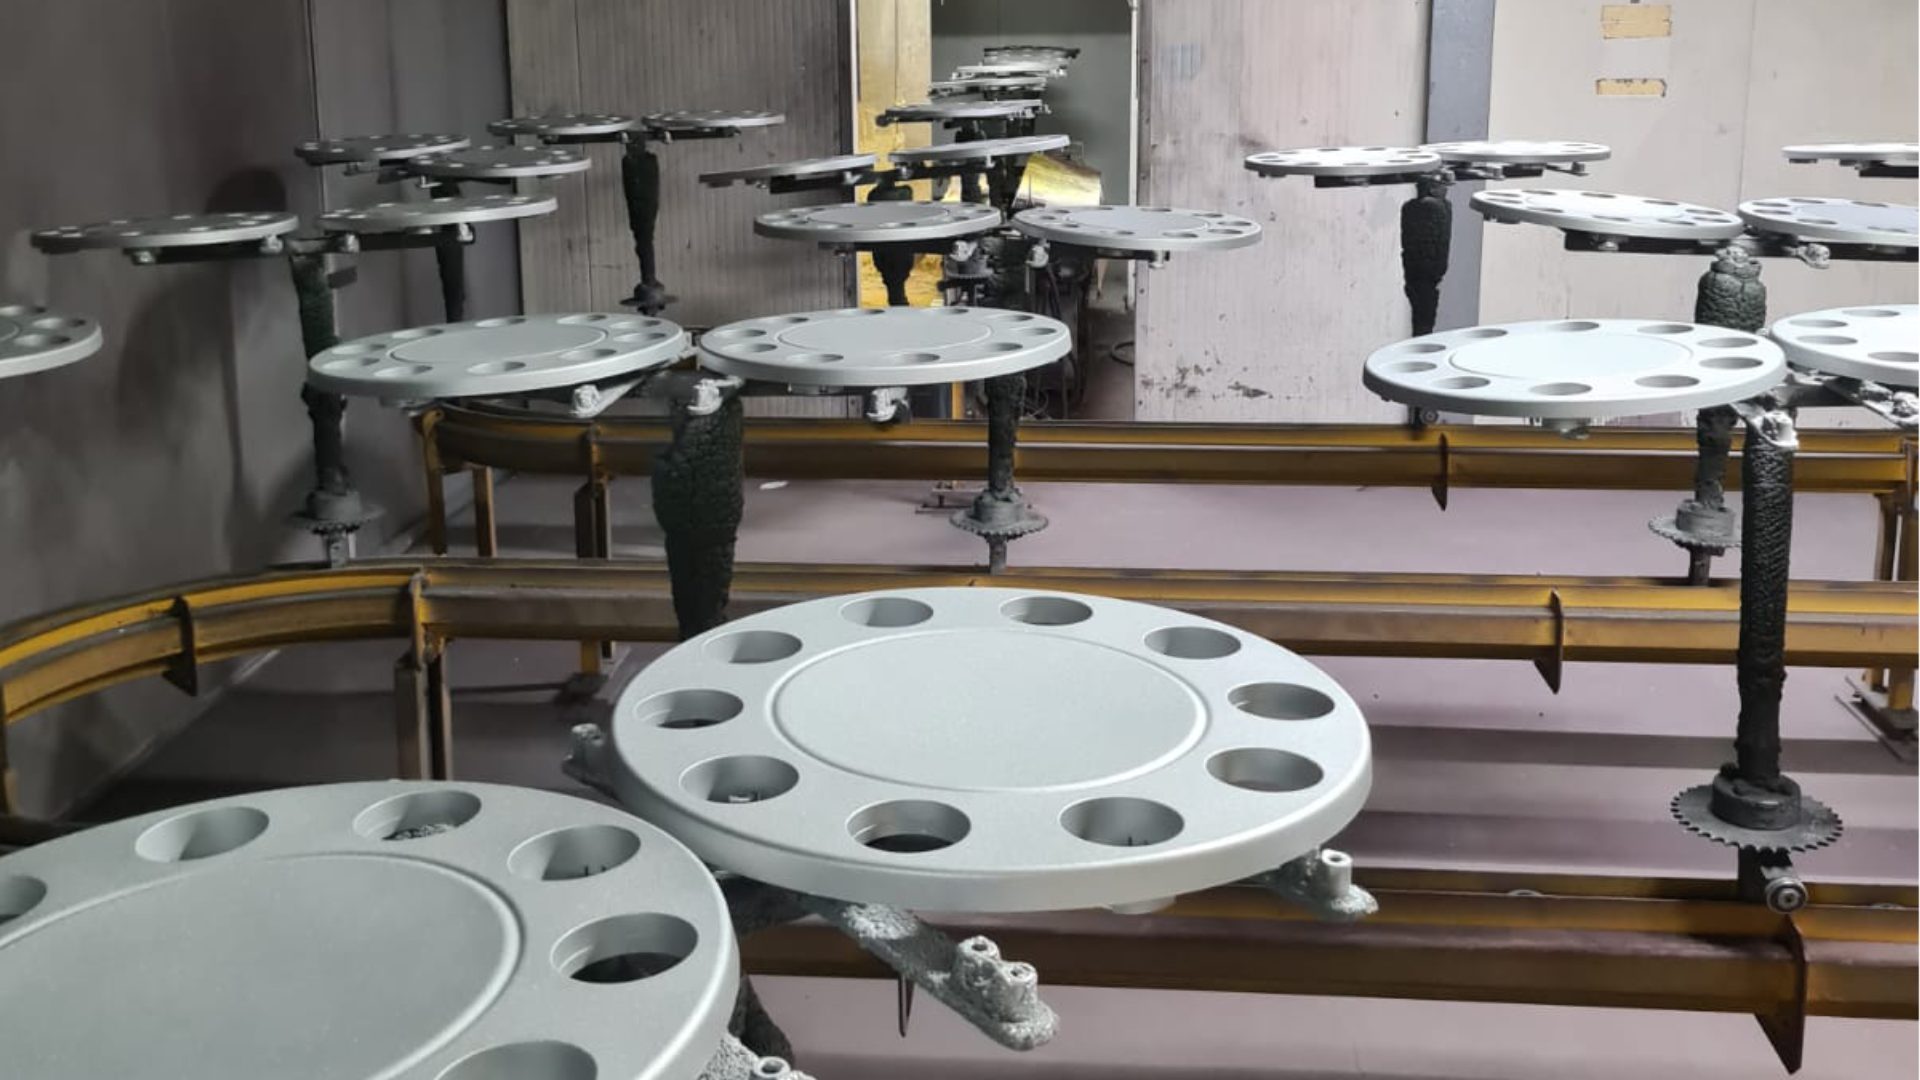
Pezzi verniciati appesi alla catena dentro la cabina

Le linee sono due, completamente automatizzate: cabine pressurizzate, robot antropomorfi, forni e regolatori di vernice. La pressurizzazione della cabina è ciò che tiene fuori la polvere — su una finitura lucida è la differenza fra un pezzo buono e un pezzo da rifare.

I supporti

Su cosa verniciamo

Plastiche tecniche e metalli, con il ciclo scelto sul materiale: il fondo e l’aggrappante non sono gli stessi su un ABS e su un polipropilene.

Materie plastiche
  • ABS
  • ABS/PC
  • PP · polipropilene
  • PC · policarbonato
  • PA · nylon
  • PMMA
  • PVC
  • PS
  • SMC · vetroresina
Metalli
  • Alluminio
  • Zama
  • Acciaio
  • Lamiera

Le misure. Verniciamo particolari fino a 1,5 m di lunghezza, con una sezione fino a 1 m di larghezza e 1 m di altezza. Sopra quella misura il pezzo non entra in cabina, e lo diciamo subito invece di far perdere tempo a nessuno.

Come lavoriamo

Che cosa succede al pezzo

Campionatura La tinta si costruisce da un pezzo campione, da una cartella colori o da un codice RAL, e si prova sul particolare vero. Sul campione si misurano colore e brillantezza a strumento e si eseguono le prove di resistenza superficiale — adesione, solventi, graffio. Il campione va al cliente, e si procede con l’ordine solo dopo la sua approvazione: da quel momento quei valori sono la specifica, e si ricontrollano a ogni lotto.
Pulizia con aria ionizzata, in cabina statica L’aria ionizzata scarica il pezzo e porta via la polvere prima che entri in verniciatura: su una finitura lucida è la fase che decide il risultato.
Applicazione, 1–3 mani in un ciclo I particolari vanno sui telai e la linea li porta in cabina: robot antropomorfi, cabine pressurizzate e regolatori che tengono la portata della pistola al valore scritto sulla scheda di quel colore. Fondo, base e trasparente si danno uno dopo l’altro senza passare dal forno fra una mano e l’altra.
Forno e riposo Il forno porta a termine l’essiccazione a temperatura controllata, e uniforme su tutto il pezzo. Poi il particolare riposa il tempo che il ciclo chiede prima di essere toccato: è lì che la vernice finisce di fare presa, e un pezzo imballato troppo presto si segna.
Controllo colore, test di resistenza, approvazione qualità Tinta e brillantezza misurate a strumento e confrontate col campione approvato, poi le prove sul film: adesione a quadretti, resistenza ai solventi e graffio. La nebbia salina, dove il capitolato la richiede, è affidata a un laboratorio esterno. Il lotto esce solo dopo l’approvazione.
Lucidatura, controllo e imballo Il controllo è su ogni pezzo, non a campione: le piccole imperfezioni si tolgono con pasta abrasiva invece di riverniciare, e quel che non si recupera rientra in linea. L’imballo segue le specifiche dell’ordine, etichettatura della scatola compresa: il materiale arriva pronto per la linea di montaggio.

Il controllo

Il colore è un numero, non un’impressione

Sulla linea a liquido la tinta si prepara a ricetta e si verifica sul pezzo verniciato: lo spettrofotometro misura lo scarto rispetto al campione approvato, il glossometro la brillantezza. Quei due valori restano scritti sulla scheda di quel colore — con prodotto, percentuali e portata della pistola — e sono gli stessi che si ritrovano al lotto dopo, e a quello dopo ancora.

In pratica

Che cosa verniciamo, e come

  • Materiali. Plastica — ABS, PP (con attivatore), PC, PA, PMMA, PVC, PS, SMC — e metallo: alluminio, zama, acciaio. Sul polipropilene il ciclo cambia, e si dichiara prima di partire, non dopo.
  • Il ciclo normale è a tre mani in un solo passaggio: fondo, base, trasparente. Dove il pezzo lo consente si fa a due mani o a una sola: meno passaggi vuol dire meno costo, e lo diciamo noi quando si può.
  • Dal lucido all’opaco, con il gloss dichiarato sulla scheda del colore e misurato sul pezzo: dai 4–6 gloss di un opaco pieno ai 40–50 di un lucido. Metallizzato, perlato, cromato, texturizzato e soft touch compresi: tutte le finiture.
  • Vernice conduttiva, dove serve schermare. Dentro la scocca di un apparecchio elettronico si applica a spruzzo una vernice conduttiva, e il contenitore diventa lo schermo del circuito: è la schermatura EMI/RFI che la marcatura CE chiede sulla compatibilità elettromagnetica. Stessa linea, stesso passaggio: dentro schermato, fuori verniciato.
  • Il colore si rifà da un campione. Oltre trecentottanta tinte a catalogo, e una tinta nuova si costruisce da un pezzo campione o da un codice RAL: la verifica è a spettrofotometro, non a occhio.
  • Lotti grandi e lotti piccoli. Sui telai vanno da un pezzo solo a cinquanta per telaio secondo la misura: si lavora una campionatura da dieci pezzi e una produzione che nei giorni di punta arriva a migliaia di pezzi al giorno. L’uno non esclude l’altro, perché le linee sono due e separate.
  • Due linee separate: un colore lungo su una non ferma il lavoro dell’altra, e i cambi colore si programmano, non si subiscono.

Ciò che non sappiamo fare lo diciamo prima: un pezzo che non tiene la temperatura del forno, una tinta che su quel materiale non copre, un lotto troppo piccolo per essere conveniente. È il modo più rapido di non far perdere tempo a nessuno dei due.

L’offerta arriva entro un giorno lavorativo da quando arrivano pezzo o disegno, la quantità e la finitura.

Spettrofotometro per la misura del colore